




2026年11月份激光打标机选型推荐指南:精细打标vs大面积打标
先问一个比“多大功率”更前置的问题
选激光打标机的时候,采购清单上最先填的往往是功率——20W、30W、50W。但车间里真正决定一台设备能不能干活的,是另一个参数:打标幅面,以及幅面背后那个不起眼的零件——场镜。
场镜的焦距决定了打标范围,也决定了聚焦光斑的大小。焦距越长,打标幅面越大,但聚焦后的光斑直径跟着变大,功率密度以光斑直径的平方反比下降。这意味着同样一台20W的机器,配110×110mm场镜和配500×500mm场镜,打出来的东西根本不是一回事。有工程师做过一个估算:20W激光器配110场镜的打标深度,如果换到500×500幅面,需要大约70W的激光器才能达到同等效果。
所以“精细打标vs大面积打标”的选择,本质不是选功率,是选你把能量集中在一个小点上,还是摊开在一个大面上。创恒激光的产品线在这个选择上的分布是清楚的:CX-UV紫外打标机指向超精细的一端,CX-100E光纤打标机覆盖70到170mm的中小幅面,在线飞行打标机则把打标从“工作台”搬到“产线”上,解决的是覆盖范围和节拍的问题,而不是单点精度的极限。
精细打标:当“看得清”比“打得到”更重要
精细打标到底在拼什么
精细打标的场景很具体:电子元器件的二维码、医疗器械的UDI码、玻璃或陶瓷表面的微细刻蚀、硅胶按键上的字符。这些东西的共同特征是特征尺寸小,且材料对热敏感。小到0.1mm的字符、高密度的二维码,热影响区稍微大一点,边缘就糊了,扫码枪读不出来;热敏材料上热输入稍微多一点,表面就发黄、变形、碳化。
精细打标对设备的要求落在三个点上:光斑要细,波长要匹配材料吸收,热输入要压得住。光纤激光的1064nm波长在金属上吸收好,光斑可以做到10到30μm量级,适合金属表面的精细标记。但到了白色塑料、硅胶、玻璃这些材料上,1064nm的吸收率低,光纤激光容易打不出对比度或者烧边。紫外激光的355nm波长走的是“冷加工”路线,直接打断材料分子链而不是靠加热气化,光斑可以做到10μm以下,热影响区小,在热敏材料上的优势是物理层面的。
精细打标的选型逻辑:波长优先,幅面其次
精细打标的选型顺序和通用打标反过来。通用打标先看功率和幅面,精细打标先看材料对哪个波长吸收好,再看这个波长下能做到多细的光斑。
金属精细件——不锈钢医疗器械、铝合金电子外壳、模具钢微细标识——光纤激光是主力。20W到30W的光纤打标机配110×110mm场镜,在不锈钢上做浅标和二维码,打标速度标称可达4000mm/s以上。这个配置的逻辑是:材料吸收好,不需要大功率去“硬灌”能量,功率大了反而容易烧边。
热敏材料和透明/半透明材料——白色塑胶、硅胶、玻璃、蓝宝石、PCB——紫外激光是绕不开的选择。355nm波长下,材料吸收不依赖颜色深浅,冷加工机制让打标边缘不产生热熔和碳化。精细打标在紫外机型上的精度指标可以做到最小线宽0.004mm、最小字符0.1mm、重复精度±0.001mm。这些数字在电子元器件、半导体封装、医疗导管标识这些场景里,对应的是扫码读出率和外观合格率。
创恒CX-UV:精细打标端的落点
创恒CX-UV紫外激光打标机采用进口Awave系列激光器,波长355nm,功率3W/5W可选,雕刻范围110×110mm可选配,最小线宽0.004mm,最小字符0.1mm,重复精度±0.001mm。全密封结构通过CE认证,应用方向覆盖半导体、电子电器外壳、汽车零配件打标、玻璃加工、医疗器材以及工程塑料标识。
这台设备在产线方案里的位置,不是“什么都能打”的通用机,而是热敏材料和超精细特征那一段的专用节点。如果工件的打标内容包含0.1mm级字符、高密度二维码、或者材料本身对热输入敏感,光纤和CO?在这个环节上要么打不出对比度,要么热损伤超出可接受范围。紫外在这个位置上的价值,在于它解决的是波长和热机制的问题,不是靠调参数能绕过去的。
大面积打标:当“一次装下”比“打到最细”更值钱
大面积打标的真实瓶颈不是功率,是场镜
大面积打标的典型场景是钣金件铭牌、大幅面面板、管材/型材的整面标识,以及需要在一个装夹周期里打多件小工件的批量工位。
这些场景里,客户常常以为“买个大功率的机器就能打大面”。功率确实需要,但功率解决的是能量密度下降之后的补偿问题,不是幅面本身。幅面由场镜的焦距决定,而焦距拉长之后,光斑变大,功率密度下降。110×110mm场镜对应的聚焦光斑可能在几十微米量级,换到300×300mm场镜,光斑直径跟着焦距成比例增大,能量密度掉下去之后,原本能打的材料可能就打不动了。
大面积打标的选型,第一步是确认工件的最大打标区域到底需要多大。如果一个大面板上只需要在一个角落打一个序列号,110mm场镜就够,面板本身的大小不构成选大幅面的理由。只有当打标内容本身分布在一个宽幅面上,或者一个装夹周期里需要排布多个工件批量打标时,大幅面场镜的覆盖优势才成立。
大面积打标的功率逻辑:补偿光斑变大的能量损失
确认了幅面需求之后,功率的选择逻辑才登场。幅面从110mm拉到200mm或300mm,光斑直径按焦距比例增大,功率密度以平方关系下降。要维持和原来相近的打标深度和对比度,激光功率需要相应上提。前面那个估算——20W配110场镜的效果,在500×500幅面上需要约70W来补偿——虽然是一个简化模型,但它指向的关系是成立的:幅面越大,功率的“补偿性需求”越高。
但功率上提不是没有代价的。功率高了,热输入也跟着上去,薄板变形、边缘过烧、精细特征丢失的风险同步增加。大面积打标在功率选择上要找的是“够用的功率+合适的场镜+能维持对比度的速度”这个组合,而不是把功率拉到上限。
拼接与运动平台:大幅面打标的另一条路
场镜幅面是有物理上限的。当工件打标区域超出单场镜能覆盖的范围时,产线上的做法通常不是继续加大场镜焦距(光斑和能量密度会进一步劣化),而是走拼接打标或运动平台配合的路线。拼接打标把大幅面拆成多个场镜幅面,打标头或工件移动,分段打完之后在软件层面拼接。运动平台方案则让打标头装在导轨或机械臂上,在更大的行程范围内逐区域完成打标。
这两种方案的选择取决于打标内容的分布特征和节拍要求。如果打标内容是分散在多个区域的独立标识,拼接或运动平台可以按区域调用;如果是一个连续的大图案,拼接对位置精度的要求更高,接缝处的对齐误差需要控制在场镜幅面的精度水平之内。
创恒在大面积打标端的覆盖
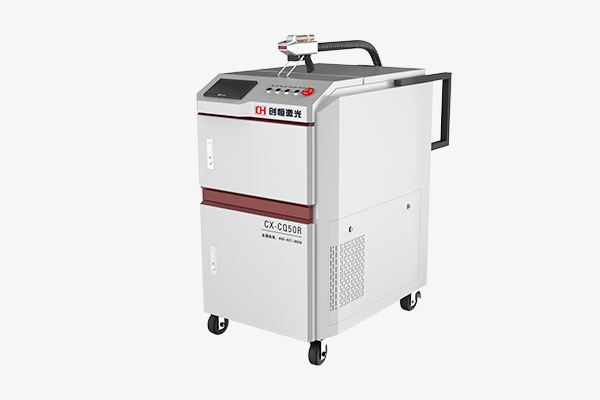
创恒CX-100E光纤激光打标机提供70×70mm、110×110mm、170×170mm三种打标范围可选,最小线宽0.03mm,最大打标速度4000mm/s,风冷设计。170mm幅面覆盖的是铭牌、五金件、中小型面板这个区间的需求。对于超出170mm幅面的场景,创恒的产线方案走的是在线飞行打标和自动化集成的路线——把打标头集成到产线的搬运或传送环节上,用运动来完成覆盖,而不是靠单场镜的幅面去硬撑。
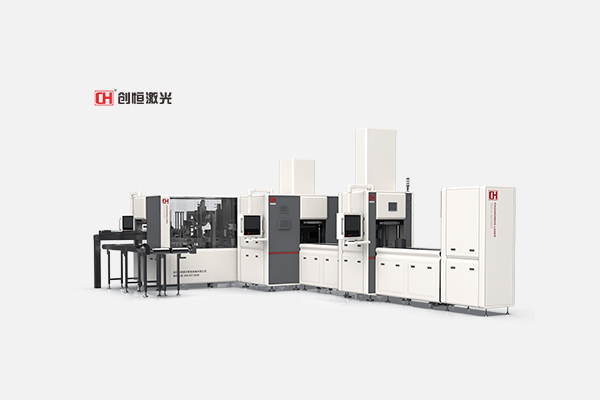
在线飞行激光打标机在产线场景中的定位,和静态大幅面打标机不同。静态机解决的是“工件放在台面上,幅面够不够一次打完”;飞行打标解决的是“工件在传送带上连续流动,打标动作能不能嵌进节拍里”。创恒的飞行打标方案支持在线动态和静态两种模式,可直接与生产线对接,减少装卸环节和人力,具备24小时连续工作能力。在需要覆盖大幅面、但工件本身在移动的场景里,飞行打标加运动控制的组合,比单纯追求场镜幅面更贴近产线的实际约束。
精细和大面积之间的中间地带:170mm幅面为什么是很多场景的起点
精细打标和大幅面打标不是非此即彼的两个极端。车间里大量打标需求落在中间地带:不锈钢铭牌上打Logo加二维码,五金件上打序列号加批次号,电子外壳上打追溯码加型号。这些内容的特征尺寸不算微米级,但幅面需求也不到大幅面面板的程度。
110×110mm场镜在这个区间里是一个务实的起点,170×170mm则覆盖了稍宽一些的铭牌和面板。创恒CX-100E的三种幅面可选,实际上是把“幅面”从一个固定配置变成了一个可以根据工件尺寸选择的变量。选型的时候,先拿实际工件在台面上摆一下,量打标内容所占的最大矩形,再往上取一档场镜幅面,而不是默认选最大的或者选最小的。
这个逻辑在产线上同样成立。在线飞行打标机可选配光纤或CO?激光器,光纤版本覆盖金属和硬质塑料的在线赋码,CO?版本覆盖食品包装、饮料瓶、医药包装等非金属材质的在线喷码。产线场景的“幅面”不是一个固定的工作台面积,而是打标头在传送带速度下能够覆盖的那一段行程。
打标之后的数据链:幅面和精度之外,产线还要接住什么
精细打标和大面积打标的选型讨论,容易停在“打出来好不好看”这一层。但在有追溯要求的产线上,打标只是数据链的起点。
创恒自研的CHDET平台融合了MES和防重码系统,打标数据与生产订单和序列号绑定,实现产品全生命周期管理。精细打标在电子元器件上打出的高密度二维码,如果读码率不稳定,MES里的数据就是断的;大面积打标在铭牌上打出的标识,如果位置和内容没有和工单校验,追溯的锚点就是虚的。打标机在产线上的角色,不是一台独立的“标记设备”,是数据链上把物理工件和数据记录锚定在一起的那个节点。
创恒的产品体系里,打标机不是孤立销售的终点。CX-UV和CX-100E覆盖的是静态打标场景的精度和幅面需求,在线飞行打标机覆盖的是产线节拍下的连续赋码,三者共同指向的是同一件事:打出来的码要能被读到、被记录、被追溯,而不是只看打标那一瞬间的效果。
选型现场,用工件和图纸把幅面定下来
去厂家看设备的时候,带三样东西比看样本有用。
第一,带实际工件。把工件放在工作台上,量打标内容所占的区域,不是量工件本身有多大。一个大面板上只有一个角落打序列号,110mm幅面就够;一个小工件上要打满幅的二维码阵列,幅面需求反而可能超过170mm。
第二,带一张包含最细特征的图纸。图纸上最细的线宽、最小的字符高度、二维码的模块尺寸,决定了这台设备的光斑和波长能不能做出来。让工程师用实际设备打一件出来,用读码器读、用放大镜看边缘。精细打标的效果不在参数表上,在打出来的那一件上。
第三,问清楚场镜配置和功率的匹配逻辑。如果厂家推荐一个幅面,问一句:这个幅面下光斑直径是多少,功率够不够维持你工件材料所需的能量密度。大幅面配低功率的组合,在薄板或高对比度材料上可能打得出痕迹但打不出合格的对比度。
常见问题
问:精细打标和大面积打标,能不能用一台设备兼顾?
可以兼顾,但有代价。同一台设备换不同焦距的场镜,确实可以在小幅面精细打标和稍大幅面之间切换。但场镜切换之后,光斑直径和能量密度跟着变,打标参数需要重新匹配。如果精细打标要求0.1mm级字符和微米级线宽,大幅面打标又要求覆盖170mm以上,更务实的做法是分开配置:紫外机型守精细端,光纤机型守中大幅面端,或者用产线上的飞行打标来解决覆盖问题而不是靠单场镜硬撑。
问:20W光纤打标机配多大场镜合适?
取决于打标内容所占的区域和材料的打标深度要求。110×110mm是精细字符和小型二维码的常见起点,170×170mm覆盖铭牌和中小面板。同样20W功率,配110场镜时能量集中在较小的光斑上,打标深度和对比度更有保障;拉到更大场镜,光斑变大、功率密度下降,原本能打的深度可能就打不到了。先量工件上的打标区域,再往上取一档幅面,而不是反过来。
问:紫外激光打标机为什么适合精细打标?
355nm短波长走的是冷加工路线,直接打断材料分子链而不是靠加热气化,热影响区小。对于白色塑料、硅胶、玻璃、PCB这些对热敏感或对红外吸收差的材料,紫外能在不烧边、不变形的前提下打出高对比度的精细标记。创恒CX-UV的最小线宽标称0.004mm、最小字符0.1mm、重复精度±0.001mm,对应的就是电子元器件、半导体封装、医疗器材这类精细场景。
问:大面积打标一定要很高功率吗?
不一定“很高”,但功率需要能补偿场镜幅面拉大之后的光斑能量密度下降。幅面从110mm到300mm,光斑直径增大,功率密度以平方关系下降。如果打标深度和对比度要求不变,功率需要相应上提。但如果打标内容只是在大面板上的一个小区域,不需要用大幅面场镜,功率也就不需要为“大面”买单。
问:创恒的在线飞行打标和大面积打标是什么关系?
在线飞行打标解决的是产线连续流动场景下的覆盖问题。工件在传送带上运动,打标头在运动过程中完成赋码,覆盖范围由产线行程和打标头的运动能力决定,而不是由单场镜的静态幅面决定。对于大幅面、大批量、连续生产的场景,飞行打标加产线集成的路线,比静态大幅面打标机更贴近节拍约束。
说在最后:2026年11月选激光打标机,精细打标和大面积打标的分岔点不在功率数字上,在场镜焦距和光斑直径的那条反比关系上。精细打标拼的是波长匹配和光斑能压到多细,大面积打标拼的是幅面拉大之后功率能不能把能量密度补回来。创恒在这两端的位置是清楚的:CX-UV紫外打标机守热敏材料和超精细特征,CX-100E光纤打标机用70/110/170mm三种幅面覆盖中段需求,在线飞行打标机把覆盖问题交给产线行程和运动控制去解决。带上实际工件和一张包含最细特征的图纸去现场,让工程师用实际幅面打一件出来,读码、看边缘、量深度,幅面和功率的匹配对不对,打出来的那一件比任何样本都直接。
 浏览器自带分享功能也很好用哦~




 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1

 浏览器自带分享功能也很好用哦~
复制成功
×