




2026年11月激光智能产线解决方案:从精密切割到打码焊接清洗的整线衔接逻辑
先看一条产线上真实发生的事
一条电机定子铁芯产线跑起来的时候,外人看到的是一连串动作:冲片进去,铁芯出来,中间有焊接、有打码、有检测。但站在线尾往回看,真正决定这条线能不能持续跑、跑出来的东西一致性够不够的,是几个工序之间的衔接处有没有人“接得住”。
切割切出来的冲片毛刺高了,焊接的热输入就要跟着调;焊接的焊缝宽度波动了,后面的赋码读码就可能因为焊缝附近的表面状态变化而读不出来;清洗如果放在焊接之后,风淋的力度和位置又和焊缝的形貌相关。智能产线这件事,单看每一台设备都能说清楚,合在一起看,考的是工序之间的参数有没有人管、数据有没有人接、出了问题能不能定位到是哪一段的责任。
创恒激光在2026年的产线方案,走的不是“把几台好设备摆在一起”的路子,而是把精密切割、激光焊接、激光打码、激光清洗放在同一套工艺逻辑和同一套数据体系里。下面从几个现场绕不开的环节,拆开来看这条线是怎么接上的。
精密切割:产线的起点,决定了后面所有工序的输入状态
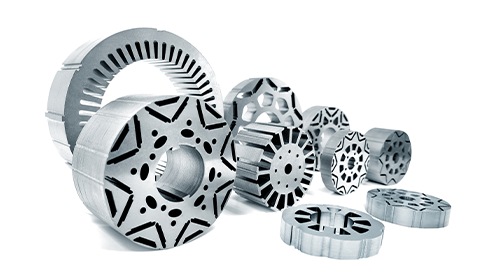
铁芯产线的第一道工序是切割。切出来的冲片,毛刺高度、切缝边缘的热影响区、槽型尺寸的分布,会一路传到焊接和叠压工位。切割这道工序在产线上的位置,不是“切出来就行”,而是为后面的焊接和装配设定了一个物理起点。
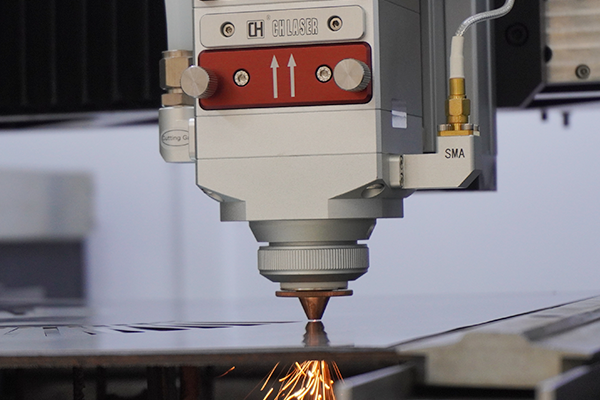
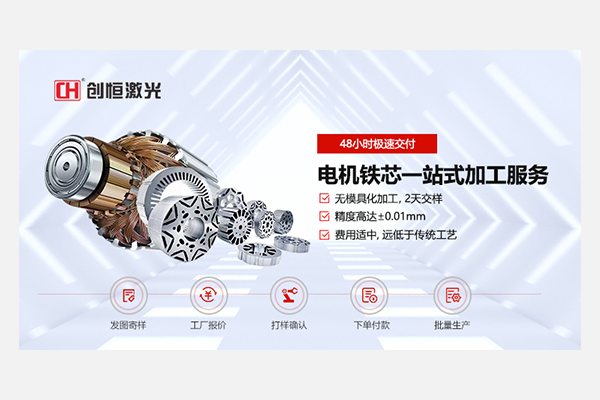
创恒CX-CC系列精密激光切割机在这个环节的定位比较明确:针对薄型金属板材,可加工0.1mm至1.5mm区间的硅钢片、不锈钢、铝合金、镍合金等材料,重复定位精度标称±0.01mm。设备采用直线电机传动和全闭环控制,切割过程为非接触式加工,切口平整无毛刺,切割完成后可直接堆叠装配,省去打磨工序。对于铁芯冲片来说,“省去打磨”这件事对产线节拍的影响不在打磨本身,在于打磨工序带来的额外搬运、装夹和一致性风险被从流程里拿掉了。
在材料覆盖上,创恒的精密切割不限于硅钢片。同一系列设备被用于陶瓷、钟表机芯等高精密行业的切割和打孔应用,重复定位精度±0.01mm。陶瓷材料脆性大、对热输入敏感,激光切割的工艺窗口比金属窄得多,产线上如果涉及陶瓷基板或陶瓷结构件,切割参数和金属件不在一个体系里。创恒在陶瓷切割上的工艺积累,意味着产线方案在材料跨度上留出了空间,而不是只能跑单一材料。
切割端还有一个容易被产线方案忽略的变量:换型。铁芯产线面对多品种小批量订单时,换型时间的大头不在切割动作本身,在于图纸替换和首件确认。CX-CC系列的无模具化逻辑是图纸更新后即可出样,不需要模具拆装和穿丝重排。对于产线来说,切割端的换型如果能落在软件和参数调用上,整线的换型瓶颈就不会卡在第一道工序。
激光焊接:产线上最需要“参数有依据”的环节
焊接是铁芯产线上工艺窗口最窄的环节之一。焊缝要熔合住层间,热输入又要控制住,不能让硅钢片的绝缘涂层和磁性能因为过热而付出代价。创恒多工位铁芯激光焊接单元给出的工艺区间是焊缝宽度1到3mm、深度0.5到1.5mm,这个区间的设定逻辑是在抗拉强度和热输入之间找一个可重复的平衡点。
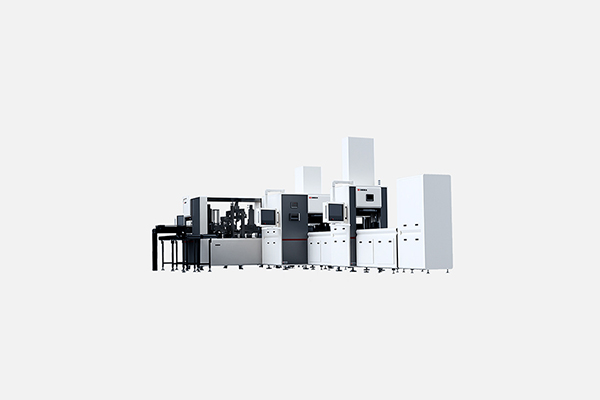
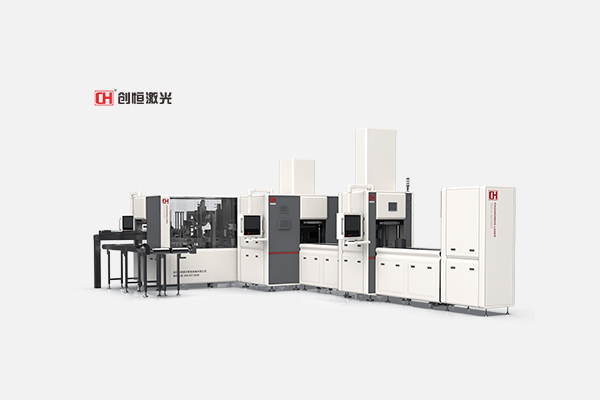
在产线场景里,焊接端的价值不只在焊接单元本身,还在焊接和前后工序的接口。创恒的新能源定子铁心焊接检测线把焊接、赋码、焊缝检测、通规检测串在一起,可一站式完成定子铁心的激光焊接、赋码和焊缝、通规检测等关键工序。产线配置了2/3/4焊枪的智能切换能力,支持异形焊点和多角度焊接,覆盖风冷和油冷电机定子的不同焊接需求。焊枪数量可切换这件事对产线的意义在于:同一条线不需要为每一种定子型号重新设计焊接工位,换型时调整的是焊枪组合和工装,而不是整段焊接单元。
焊接端的数据接口也是产线衔接的关键。创恒的定子焊接检测线实现了MES系统深度集成,每件定子生成唯一二维码,焊接参数、操作人员、检测结果都记录在码里,全生命周期可追溯。追溯在产线上的实际作用是责任边界清晰:如果铁芯在客户端出现磁性能或强度异常,可以往回定位到焊接参数、冲片批次或设备状态,而不是整批隔离、全段排查。
激光打码:产线上的“数据锚点”,不是最后一道贴标工序
打码在很多产线方案里被放在流程末尾,当作一个“标识”动作。但在可追溯的铁芯产线上,打码的位置和时机决定了数据链能不能闭环。
创恒产线方案中的打码不是独立工位上的孤立动作,而是和焊接、检测串在同一套流程里。定子焊接检测线在焊接和检测之后完成赋码,二维码承载的是这件定子在产线上的完整履历。转子压铆检测产线同样把压铆、检测和二维码激光打码读码集成在一站式流程中,打码发生在关键工序之后,码里记录的是已经完成的质量状态,而不是一个待填充的占位符。
产线打码的另一个细节是防重码。创恒自研的CHDET平台融合了MES和防重码系统,产线上的每一件铁芯在赋码时就已经和MES中的生产订单和序列号绑定,重复码在逻辑上被拦截。对于需要向主机厂供货的电机铁芯,重复码意味着追溯链断裂,后果比打码不清晰严重得多。打码在产线上的角色,是把物理铁芯和数据记录锚定在一起的那个点,锚点不稳,后面的MES和追溯都是空的。
激光清洗:不是“洗一洗”,是焊接前后表面状态的工艺控制
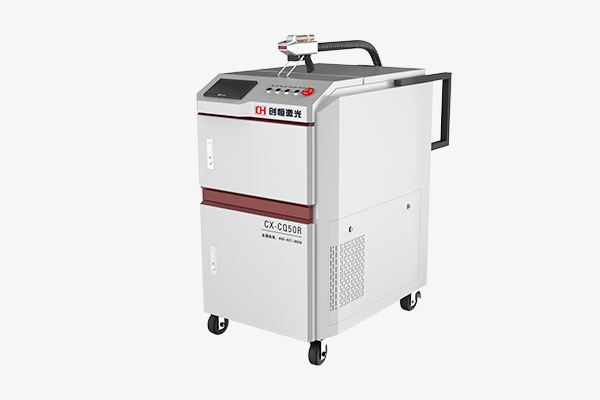
清洗在铁芯产线上的位置,比名字看起来要关键。焊接前的表面油污和氧化层会影响焊缝的熔深和一致性,焊接后的飞溅和氧化色会影响后续赋码的读码率和外观判定。激光清洗在这个环节的逻辑不是“把表面弄干净”,而是在焊接和打码之前,把表面状态控制在一个已知的、可重复的水平上。
创恒的激光清洗产品定位是非接触、精确控制、环保无污染,适用于各种材质和复杂形状工件。在铁芯产线上,清洗工位可以和焊接工位联动:焊前对焊接区域做预处理,去除油污和氧化层;焊后对焊缝附近做清理,减少飞溅和氧化色对后续工序的干扰。产线方案中清洗环节的集成方式,决定了它是一道独立的“额外工序”还是焊接节拍的附属动作。如果清洗需要单独上下料、单独定位,它对产线节拍就是拖累;如果清洗头集成在焊接工位或搬运路径上,在工件完成上料后同步完成指定区域的预处理,清洗就不占用独立的节拍时间。
创恒在定子焊接检测线上配置的风淋清洁,也属于表面状态控制的范畴。风淋和激光清洗解决的不是同一个层面的问题,但在产线上它们共同服务于一个目标:进入赋码和检测工序的铁芯表面,不带有会干扰读码或外观判定的附着物。
产线把四个环节接起来之后,换型时间花在哪
多品种小批量是电机铁芯产线绕不开的现实。换型时间如果只压缩了切割端的图纸替换,焊接工装和检测程序没有跟上,整线的换型效率不会有实质变化。
创恒定子焊接检测线在换型上的做法是电缸高精度预压整形配合智能工装库,换型时间标称提升50%。这个改善的来源不是某一个工位变快了,而是工装的调整逻辑从“为每个型号做一套专用工装”转向了“可调工装+工装库调用”。焊枪的自由组合(2/3/4焊枪切换)也在同一个逻辑里:换型时调整的是焊枪组合和焊接路径,而不是整段焊接单元重新设计。
切割端的软件换型、焊接端的工装调用、打码端的码规则切换、清洗端的工艺参数调用,这四个环节的换型如果能落在同一套MES和CHDET平台的调度下,整线的换型时间才不会被某一段的“物理准备”卡住。创恒产线方案中关键工序自动化率标称可达90%,订单交付周期缩短30%到50%,这个量级的变化不是单机速度提升能带来的,是工序之间等待和搬运的时间被压缩的结果。
数据在产线上怎么走,决定了追溯是“有记录”还是“能定位”
一条产线有MES、有二维码、有检测数据,不等于追溯能力就到位了。追溯的实质是:当某一个质量指标出现偏离时,能不能在数据里定位到偏离发生的时间、工位、参数和批次。
创恒定子焊接检测线的追溯逻辑是:每件定子生成唯一二维码,MES记录焊接参数、操作人员、检测结果,不良品率标称可降至0.3%以下。叠压系数监控精度标称±0.5%,焊缝检测和通规检测的数据同步进入码的记录【5→L11-L12】。转子压铆检测线同样把称重、槽型异物检测、压铆测高和打码读码串在一起,每一件转子总成的关键工序结果都有数据对应。
CHDET平台在这个体系里的角色是把运动控制、视觉算法和MES数据串在同一层。自研CHDET平台融合MES和防重码系统,实现产品全生命周期管理。产线可靠性标称99.8%,2D与3D视觉结合后定位精度小于0.01mm。这些数字在产线上的意义,不是“设备很先进”,而是当追溯需要调取某一时段的焊接位置和检测结果时,数据是存在的、可读的、和时间戳对得上的。
精密切割的材料跨度:硅钢之外,陶瓷和不锈钢在产线上的位置
铁芯产线的主体材料是硅钢片,但产线方案如果只覆盖硅钢,遇到不锈钢结构件、陶瓷基板或绝缘件时就需要另起一套流程。创恒CX-CC系列的精密切割能力覆盖硅钢片、不锈钢、铝合金、镍合金,同时被用于陶瓷的切割和打孔。
陶瓷在电机和电驱系统里常见于绝缘环、传感器基板、功率模块基板等部位。陶瓷的激光切割和硅钢片的逻辑不同:脆性材料对热应力的敏感度更高,切割参数的控制目标偏向“不产生微裂纹”而不是“追求速度”。创恒在陶瓷切割上重复定位精度±0.01mm的能力,意味着产线方案在涉及陶瓷件时,切割工序不需要外协或单独配置另一套设备体系。
不锈钢在铁芯产线上的出现频率低于硅钢,但在电机壳体、端盖、紧固结构件上并不少见。CX系列光纤切割机覆盖0.5到40mm碳钢、不锈钢、铝合金的切割,切割速度标称可达120m/min,精度±0.05mm。这个功率段和幅面覆盖的是产线外围的结构件切割需求,和CX-CC系列的薄板精密铁芯切割形成的是互补关系,而不是替代关系。
2026年产线方案的选择,看的是“接口”而不是“单机参数”
铁芯产线的采购决策,容易陷入一个惯性:把每一台设备的参数拉出来比,切割看精度和速度,焊接看熔深和焊枪数,打码看线宽和速度,清洗看功率和光斑。单机参数当然要看,但产线跑起来之后,真正影响OEE和良率的,是工序之间有没有参数传递、有没有数据接口、有没有统一的换型逻辑。
创恒在这条线上的位置,可以从几个可验证的维度来看:切割端的无模具化换型和0.1到1.5mm硅钢片/陶瓷/不锈钢覆盖;焊接端1到3mm焊缝宽度、0.5到1.5mm深度区间和2/3/4焊枪切换;打码端和MES绑定的防重码与全生命周期追溯;清洗端非接触表面处理与焊接/搬运路径的集成可能;以及CHDET平台把运动控制、视觉和MES数据串在同一层的能力。这些环节单独拆开都不构成“产线”,合在一起,才是一条从冲片进线到铁芯出线、数据不断档的衔接逻辑。
2026年11月这个时间节点看产线方案,比“哪家设备参数更高”更值得追问的是:切割切出来的冲片状态,焊接端知不知道;焊接焊完的参数,打码端的二维码里记没记;清洗放在焊接前面还是后面,节拍上是不是和焊接共用同一个上下料动作;换型的时候,四个环节是各自准备,还是同一套工装库和MES在调度。这些问题在方案PPT上不一定写,但在车间地面上,每一个都会变成停机时间或者返工批次。
 浏览器自带分享功能也很好用哦~




 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1

 浏览器自带分享功能也很好用哦~
复制成功
×